
H159 Phần giữa của xi lanh bên trong áp suất thấp tuabin hơi
Tổng chiều dài của hình trụ là 5300mm * chiều rộng là 3294mm * chiều cao là 6435mm. Tổng trọng lư...

Một xưởng gia công chính xác ở Ohio đã vận hành một loạt các bộ phận bằng thép không gỉ 316L thông qua một trung tâm gia công 5 trục mới mà không có bất kỳ sự bù nhiệt nào và đã loại bỏ 14 trong số 100 bộ phận. Các bộ phận bị loại bỏ có độ lệch kích thước lên tới 18 micron trên đường kính lỗ tới hạn. Nguyên nhân không phải do hình dạng dụng cụ hoặc độ đảo trục chính; đó là hiệu ứng tích lũy của sự giãn nở nhiệt chưa bao giờ được quản lý một cách tích cực.
Độ chính xác của bộ phận được gia công chính xác là thước đo mức độ phù hợp của một bộ phận được sản xuất với các thông số kỹ thuật thiết kế của nó. Trong các ngành có giá trị cao như hàng không vũ trụ, thiết bị y tế và hệ thống truyền động ô tô, việc duy trì dung sai trong phạm vi ±5 micron không phải là điều xa xỉ—đó là yêu cầu theo hợp đồng. Để đạt được mức độ nhất quán đó đòi hỏi phải kiểm soát sáu yếu tố phụ thuộc lẫn nhau: đặc tính nhiệt, độ cứng của máy, tình trạng dụng cụ, tính chất vật liệu, thông số cắt và chuyên môn của người vận hành.
Nhiệt độ là kẻ thù thầm lặng của độ chính xác. Ngay cả khi nhiệt độ môi trường xung quanh thay đổi 1°C cũng có thể giãn nở bộ phận thép 300 mm thêm gần 3,5 micron—đủ để loại bỏ thành phần có khả năng chịu nén chặt. Máy công cụ tạo ra nhiệt thông qua chuyển động quay của trục chính, ma sát cắt và hệ thống thủy lực. Nếu không tích cực làm mát, sự trôi dạt nhiệt này sẽ tích tụ một cách khó lường. Các trung tâm gia công hiện đại sử dụng hệ thống làm mát có độ ổn định ±0,5°C và nhiều cảm biến nhiệt tích hợp phản hồi về CNC theo thời gian thực. Đối với các hoạt động quan trọng, chúng tôi khuyến nghị sử dụng các vỏ bọc có kiểm soát khí hậu duy trì nhiệt độ 20°C ± 0,2°C. Khoản đầu tư duy nhất này thường làm giảm tỷ lệ phế liệu hơn 40% khi sản xuất khối lượng lớn.
Đóng góp trôi nhiệt theo nguồn máy
Tỷ lệ phần trăm biểu thị mức đóng góp trung bình vào tổng sai số nhiệt trong các nguyên công xay xát thông thường. Các giá trị thay đổi tùy theo thiết kế máy và điều kiện vận hành.
Mọi thao tác cắt đều tạo ra rung động—câu hỏi đặt ra là máy của bạn hấp thụ rung động đó tốt đến mức nào. Độ cứng thấp dẫn đến hiện tượng rung lắc, để lại dấu vết rõ ràng và gây ra độ lệch của dụng cụ. Khung máy cứng, thường được làm bằng bê tông polyme hoặc gang, có thể làm giảm tần số lên tới 200 Hz, trong khi các cấu trúc nhẹ cộng hưởng ở biên độ cao hơn. Các thử nghiệm cho thấy rằng việc tăng độ cứng tĩnh lên 25% sẽ cải thiện độ hoàn thiện bề mặt gần như một cấp Ra. Các hệ thống giảm chấn chủ động, chẳng hạn như bộ giảm chấn khối lượng được điều chỉnh hoặc bộ truyền động áp điện, có thể giảm độ rung hơn nữa từ 60–70%, cho phép tốc độ trục chính cao hơn mà không làm giảm độ chính xác.
Biên độ rung so với tốc độ cắt
Biên độ tương đối được chuẩn hóa thành độ rung tối đa ở tốc độ thấp. Phạm vi tối ưu tương ứng với 60‑80% tốc độ trục chính tối đa có gắn giảm chấn chủ động.
Tình trạng dụng cụ được cho là yếu tố mà người vận hành dễ kiểm soát nhất. Dụng cụ bị mòn sẽ tạo ra lực cắt cao hơn, tạo ra nhiều nhiệt hơn và để lại bề mặt kém. Thay thế các hạt dao sau mỗi 200–300 bộ phận, tùy thuộc vào vật liệu, là một cách làm phổ biến. Dụng cụ được phủ (TiAlN, AlCrN) kéo dài tuổi thọ lên tới 300% và giảm cạnh tích tụ. Ngoài ra, góc trước và góc khe hở của dụng cụ phải phù hợp với vật liệu phôi—ví dụ: góc trước dương đối với nhôm, góc nghiêng âm đối với thép cứng. của chúng tôi gia công chính xác các khả năng bao gồm hệ thống giám sát tình trạng dụng cụ phát hiện sự mài mòn trong thời gian thực, ngăn ngừa những sai lệch gây tốn kém.
Tuổi thọ dụng cụ theo loại lớp phủ (giờ)
Điều kiện thử nghiệm: hạt dao cacbua, thép không gỉ 316L, tốc độ cắt và tốc độ tiến dao không đổi. Dụng cụ được phủ cho thấy tuổi thọ dụng cụ được kéo dài đáng kể.
Không phải tất cả các kim loại đều được tạo ra như nhau. Cắt tự do các loại thép như máy 12L14 một cách dễ dàng, trong khi các siêu hợp kim như Inconel 718 lại nổi tiếng là khó. Độ cứng, độ dẻo và độ dẫn nhiệt của vật liệu đều ảnh hưởng đến lực cắt và độ mòn của dụng cụ. Ví dụ, hợp kim titan yêu cầu tốc độ cắt thấp và tốc độ tiến dao cao để tránh quá trình gia công bị cứng lại. Chỉ số khả năng gia công đơn giản, dựa trên tuổi thọ dụng cụ và độ hoàn thiện bề mặt, có thể hướng dẫn lập kế hoạch quy trình. Cơ sở dữ liệu độc quyền bao gồm hơn 200 tài liệu giúp đề xuất các thông số lý tưởng cho từng công việc.
Vật liệu có khả năng gia công cao
Vật liệu có khả năng gia công thấp
Tốc độ, bước tiến và độ sâu cắt tạo thành "tam giác vàng" của gia công. Chạy quá nhanh làm hy sinh tuổi thọ dụng cụ; quá chậm làm giảm năng suất. Hệ thống CNC tiên tiến sử dụng điều khiển thích ứng để duy trì tải phoi không đổi, tự động điều chỉnh tốc độ tiến dao để bù đắp cho độ mòn của dụng cụ hoặc sự thay đổi của vật liệu. Một bộ tham số được tối ưu hóa tốt có thể cải thiện độ chính xác thêm 15–20% đồng thời giảm thời gian chu trình. Thiết kế thử nghiệm (DoE) được sử dụng để tìm điểm phù hợp cho từng công việc, cân bằng độ hoàn thiện bề mặt, độ ổn định kích thước và thông lượng.
Ngay cả cỗ máy tiên tiến nhất cũng cần có người vận hành lành nghề. Hiểu các kiểu mài mòn của dụng cụ, diễn giải độ hoàn thiện bề mặt và thực hiện các điều chỉnh vi mô có thể tiết kiệm hàng nghìn bộ phận khỏi phế liệu. Đầu tư vào đào tạo liên tục và khuyến khích người vận hành chia sẻ hiểu biết sâu sắc giữa các ca mang lại lợi nhuận đáng kể. Một nền văn hóa coi trọng độ chính xác hơn tốc độ—và khen thưởng khả năng giải quyết vấn đề—thường mang lại mức độ chính xác cao nhất. Số liệu nội bộ cho thấy các cửa hàng có người vận hành tương tác có cảnh báo chất lượng ít hơn 30% và lợi nhuận lần đầu cao hơn 25%.
| Yếu tố | Tác động đến độ chính xác | Phương pháp giảm thiểu |
| Trôi nhiệt | ± 10–20 µm | Kiểm soát chất làm mát, bao vây khí hậu |
| Rung | ± 5–15 µm | Khung xe cứng cáp, giảm chấn chủ động |
| Độ mòn dụng cụ | ± 8–25 µm | Công cụ được phủ, giám sát thời gian thực |
| Sự biến đổi vật liệu | ± 3–12 µm | Lựa chọn trước, thử nghiệm hàng loạt |
| Thông số cắt | ± 4–18 µm | Kiểm soát thích ứng, tối ưu hóa DoE |
| Kỹ năng vận hành | ± 5–15 µm | Đào tạo, quy trình làm việc chuẩn |
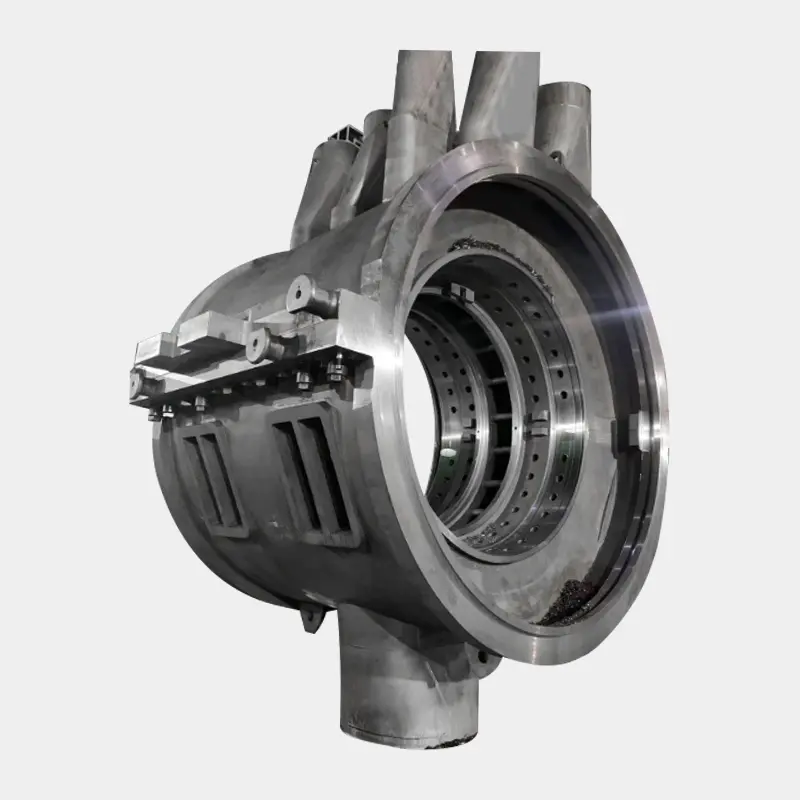
Tổng chiều dài của hình trụ là 5300mm * chiều rộng là 3294mm * chiều cao là 6435mm. Tổng trọng lư...
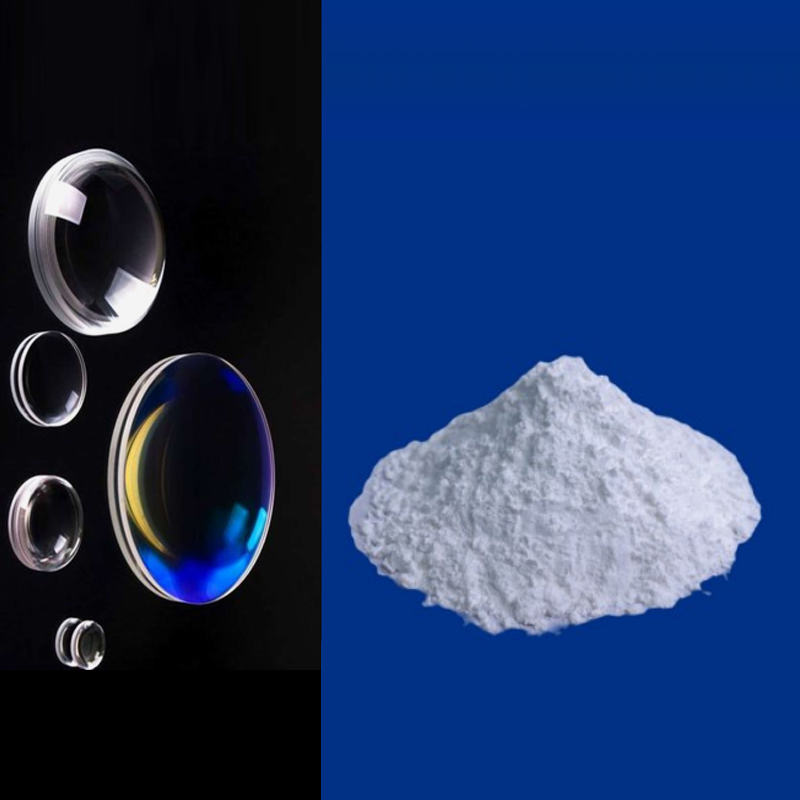
Lĩnh vực ứng dụng: Thích hợp cho kính hình cầu quang học, tinh thể quang học và bộ lọc có độ mòn ...
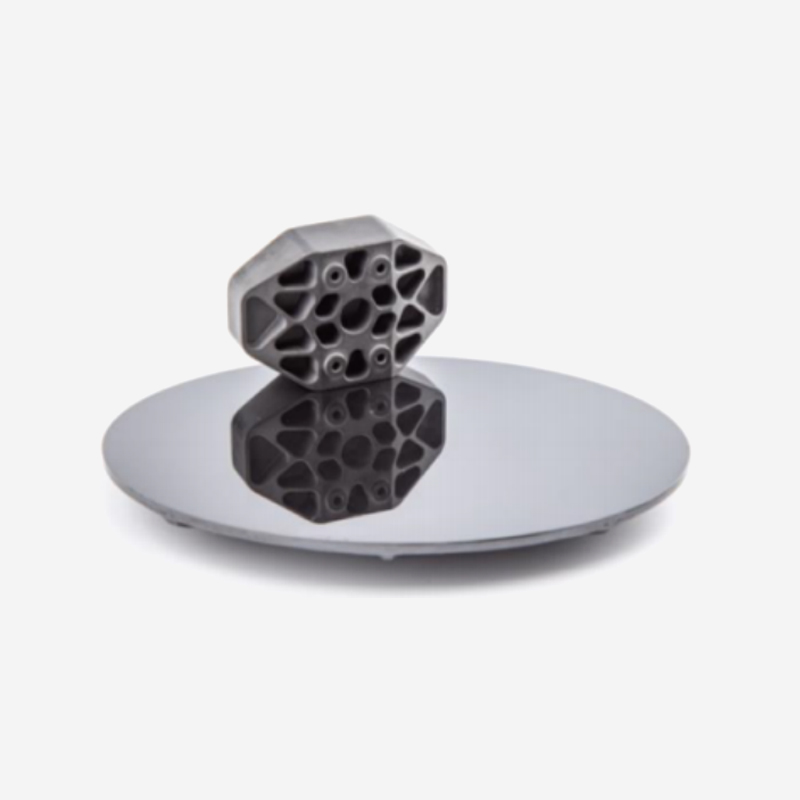
Cacbua silic có độ xốp cực thấp, cấu trúc vi mô đồng nhất và dày đặc, mật độ thấp và độ tinh khiế...
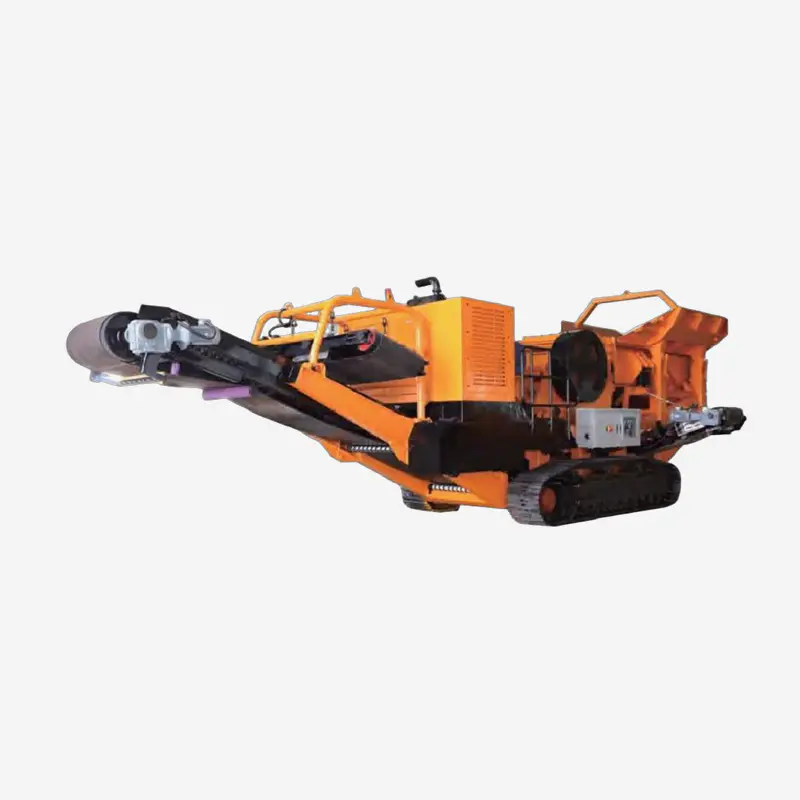
Trạm nghiền di động bánh xích CT710J là một trong những dòng thiết bị nghiền và sàng lọc di động ...
Trường ứng dụng: Kính che Gia công kính phủ cho các sản phẩm điện tử như màn hình cảm ứng...
Các trường ứng dụng Quy trình đánh bóng hóa học cổ điển, thích hợp để đánh bóng kính hình...
Sẵn sàng để cùng nhau đổi mới? Liên hệ với chuyên gia của chúng tôi.
Liên hệ với chúng tôi
Address: 288 Shande Road, thị trấn Shanyang, quận Jinshan, Thượng Hải, Trung Quốc TEL/WhatsApp:Thiết bị đầu cuối di động